Die Lücke zwischen Prototypenentwicklung und Serienfertigung schließen
- Wie chemisches Ätzen die Werkzeugkosten senken und die Produktentwicklung vom ersten Prototyp bis zur Serienfertigung unterstützen kann
- Warum das chemische Ätzen Ingenieuren dabei hilft, verschiedene Konstruktionen, Werkstoffe und Geometrien zu testen, bevor sie den Weg in die Produktion einschlagen
- Wie Precision Micro die Vorserienfertigung mit einem Verfahren unterstützt, das sich von kleinen Entwicklungschargen bis hin zur Großserienfertigung skalieren lässt
Wie das chemische Ätzen die Produktentwicklung und die Vorserienfertigung unterstützt
Laut dem Bericht „Innovation in Manufacturing 2026“ von Protolabs geben 97 Prozent der Unternehmen an, dass es bei der Markteinführung von Produkten zu Verzögerungen oder Fehlschlägen kommt, wobei die Skalierung auf die Serienproduktion als größte Herausforderung für Produktentwickler identifiziert wurde. Ben Kitson, Leiter der Geschäftsentwicklung beim Spezialisten für chemisches Ätzen, Precision Micro, erläutert hier, wie die frühzeitige Auswahl des richtigen Fertigungsverfahrens dazu beitragen kann, die Risiken beim Übergang vom ersten Prototyp zur Serienproduktion zu verringern, wenn Hersteller in neue Produkte investieren möchten.
Elektronik- und Halbleiterprodukte haben oft kurze Entwicklungszyklen, weshalb eine schnelle Markteinführung von entscheidender Bedeutung ist. Der Übergang vom funktionsfähigen Prototyp zur Serienfertigung kann jedoch erhebliche Kosten verursachen, insbesondere wenn sich die Anforderungen an Werkzeuge und Validierung ändern.
Bei der Stanz- und Pressfertigung können Hersteller zunächst weiche Werkzeuge einsetzen, um einen Prototyp zu erstellen und ein Design zu testen. Diese Werkzeuge bestehen aus Stahl, der sich leichter und kostengünstiger bearbeiten lässt, und halten in der Regel zwischen 10 und 10.000 Zyklen, verglichen mit etwa einer Million Zyklen bei gehärteten Serienwerkzeugen. Weiche Werkzeuge können zudem kleiner sein und weniger Komponenten enthalten, wodurch die Anfangskosten niedrig gehalten werden.
Sobald ein Entwurf validiert ist, müssen Hersteller jedoch in robuste Werkzeuge für größere Produktionsserien investieren. Das bedeutet, dass das Bauteil unter Verwendung der neuen Werkzeuge und Verfahren erneut validiert werden muss, was zusätzlichen Zeit- und Kostenaufwand mit sich bringt. Da Produktionswerkzeuge Kosten im fünf- oder sechsstelligen Bereich verursachen können, kann dies eine kostspielige Hürde auf dem Weg zur Serienfertigung darstellen.
Hersteller sind bereit zu investieren
Diese Herausforderung ist aktueller denn je, da Hersteller in die Produktentwicklung investieren wollen. Trotz anhaltenden Kostendrucks haben Investitionen in Innovationen weiterhin Priorität. Eine Umfrage unter Führungskräften von Make UK und PwC aus dem Jahr 2026 ergab, dass 68 % der britischen Hersteller ihre Investitionen in die Entwicklung neuer Produkte erhöhen. Dieser allgemeine Trend wird durch die Investitionsumfrage der Europäischen Investitionsbank aus dem Jahr 2026 bestätigt, aus der hervorgeht, dass 85 % der EU-Unternehmen im vergangenen Jahr investiert hatten.
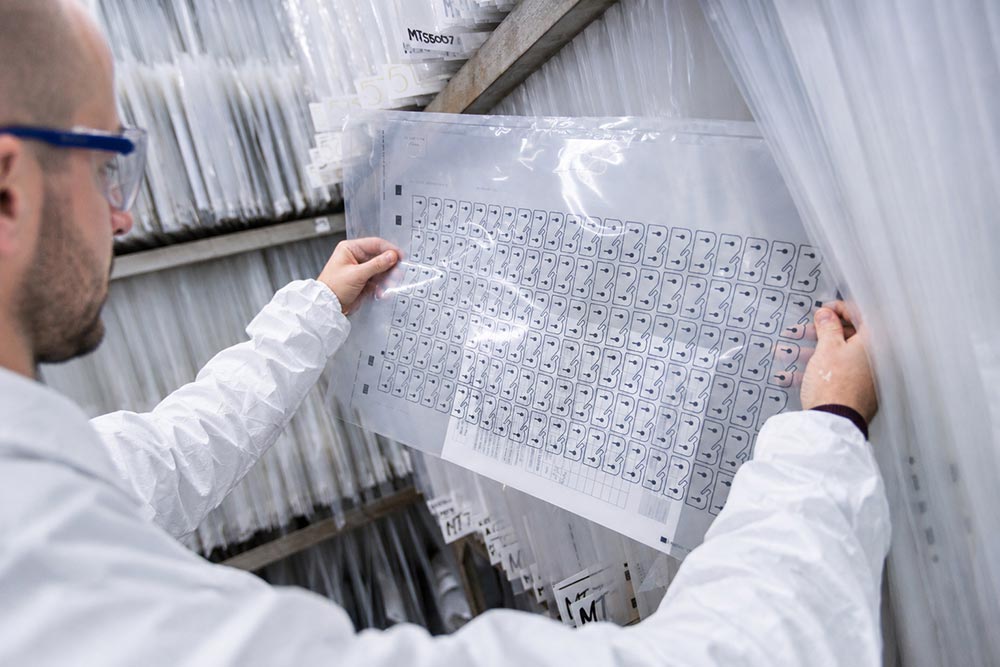
Hier bietet das chemische Ätzen einen praktikablen Weg für Produkte oder Bauteile, die eine präzise Fertigung erfordern. Die Kosten für Entwicklungswerkzeuge belaufen sich in der Regel auf umgerechnet etwa 130 US-Dollar, was diese Option für Projekte von 100 Prototypen bis hin zu Serienproduktionen von 100.000 Bauteilen erschwinglich macht.
Dadurch können Hersteller ihre Produktion skalieren, ohne dass automatisch neue Werkzeuge erforderlich werden, wobei jedoch weiterhin entsprechende Tests und Validierungen notwendig sind, um sicherzustellen, dass die Bauteile den geforderten Spezifikationen entsprechen.
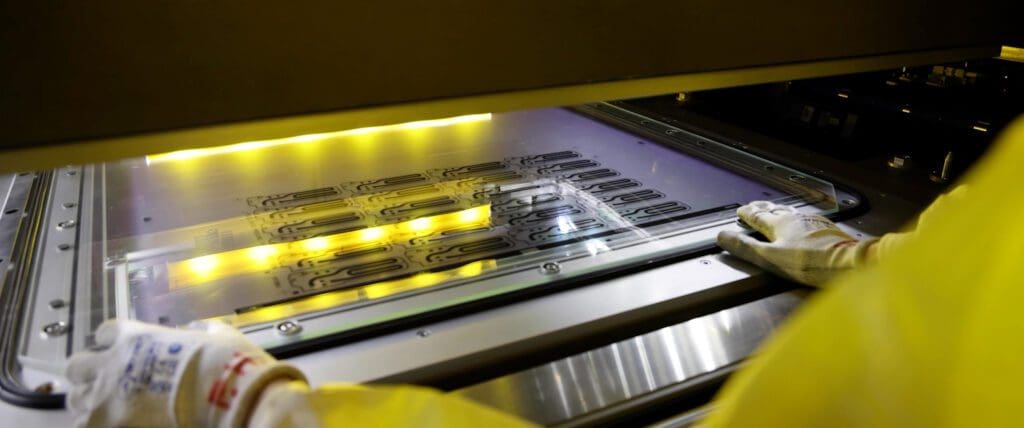
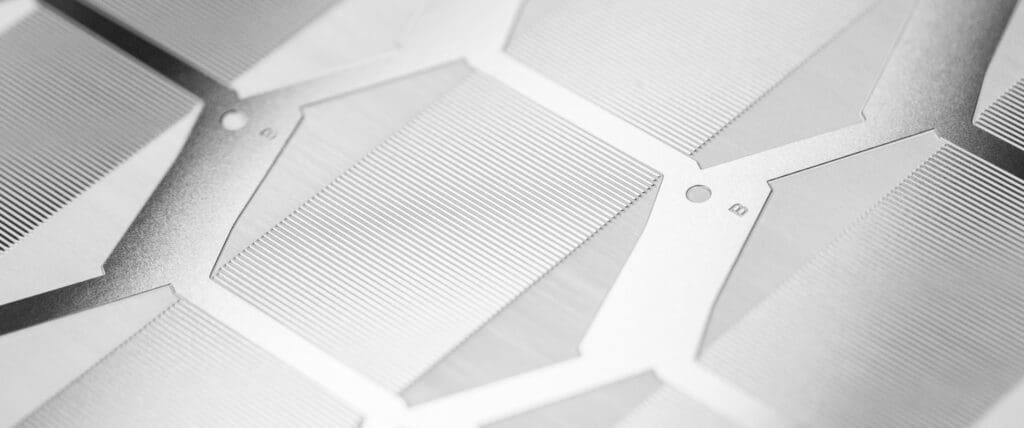
Niedrige Werkzeugkosten machen auch Designversuche kostengünstiger. So lassen sich beispielsweise bei einem Filtergewebe – sofern das Design dies zulässt – mit einem einzigen Werkzeug sechs verschiedene Varianten von Lochgröße und -abstand auf einer einzigen Platte realisieren, wobei die Muster innerhalb von sieben Tagen geliefert werden.
Die richtige Wahl von Materialien und Designs
Diese Versuche helfen Ingenieuren zudem dabei, die Wahl des Materials, die Dicke und die Geometrie zu beurteilen. Beim chemischen Ätzen wird dieses Verfahren in der Regel für Metalldicken von bis zu etwa 1,5 mm eingesetzt, obwohl auch Materialien mit einer Dicke von bis zu 2,5 mm bearbeitet werden können.
In diesem Bereich kann das Ätzen das Ausprobieren verschiedener Materialstärken erleichtern, ohne dass dafür entsprechende Werkzeugänderungen erforderlich sind, wie sie beim Stanzen oft notwendig sind. Beim Stanzen kann eine Änderung der Materialstärke Auswirkungen auf die Werkzeugabstände und -radien haben, was unter Umständen Anpassungen erforderlich macht, die Tausende von Pfund kosten und Wochen in Anspruch nehmen können.
Das Verfahren eignet sich sowohl für weiche als auch für harte Metalle, einschließlich spezieller Edelstähle, die für Federn verwendet werden. Da beim chemischen Ätzen Material abgetragen wird, ohne dass dabei die gleichen mechanischen Kräfte wie beim Stanzen wirken oder die beim Laserschneiden auftretenden Wärmeeinflusszonen entstehen, bleiben die Materialeigenschaften erhalten und es entstehen keine stanzbedingten Grate. Auch die Reinigung ist in den Prozess integriert.
Ein weiterer zu berücksichtigender Aspekt ist die Komplexität des Designs. Durch Ätzen lassen sich zahlreiche Löcher und filigrane Kanäle gleichzeitig herstellen, wodurch sich dieses Verfahren für Anwendungen eignet, die von Strömungskanälen in Kühlplatten für Halbleiter bis hin zu Lautsprechergittern in Kraftfahrzeugen reichen.
Die Technologie spielt auch „unter der Motorhaube“ eine Rolle: Hier hat Precision Micro geätzte Federn entwickelt, die zu einem Standardbauteil in Kraftstoffpumpen, ABS-Bremssystemen und Katalysatoren geworden sind.
In Systemen mit Benzin-Direkteinspritzung (GDI) kommen geätzte Bauteile auch in serienmäßigen, sicherheitskritischen Anwendungen zum Einsatz, bei denen eine gleichbleibende Fertigungsqualität unerlässlich ist und monatlich mehr als 1.000.000 Bauteile einer 100-prozentigen Prüfung unterzogen werden.
Produktionsplanung
Bei der Wahl eines Fertigungsverfahrens geht es nicht nur darum, den ersten Prototyp herzustellen. Wenn man Produktionsmengen, Materialanforderungen und Leistungsspezifikationen frühzeitig berücksichtigt, lassen sich später kostspielige Änderungen vermeiden.
Die Zusammenarbeit mit einem Lieferanten, der sowohl die Entwicklung als auch die Großserienfertigung abdecken kann, trägt zudem dazu bei, die Kontinuität auch bei sich ändernden Anforderungen zu gewährleisten.
Mit Werkzeugkosten von rund 130 US-Dollar und einem Verfahren, das sich von Prototypen bis zur Serienfertigung skalieren lässt, bietet das chemische Ätzen Herstellern mehr Spielraum, ihre Entwürfe zu verfeinern, bevor sie sich zur Serienfertigung verpflichten.
Sie entwickeln eine Komponente für die Vorserien- oder Großserienfertigung? Kontaktieren Sie uns unter www.precisionmicro.com, um Ihre Anwendungs- und Materialanforderungen zu besprechen.
Häufig gestellte Fragen
- Was versteht man unter Vorserienfertigung? Die Vorserienfertigung ist die Phase zwischen der Produktentwicklung und der Serienproduktion. Dabei werden Komponenten in begrenzten Stückzahlen hergestellt, um die Konstruktionsreife, die Fertigungskonsistenz und die Leistungsfähigkeit zu bewerten. Auf diese Weise können Hersteller potenzielle Probleme erkennen und die Spezifikationen verfeinern, bevor sie sich auf größere Produktionsmengen festlegen.
- Wie schneidet das chemische Ätzen im Vergleich zum Stanzen bei der Prototypenfertigung ab? Beim chemischen Ätzen kommen kostengünstige Werkzeuge zum Einsatz, wodurch sich dieses Verfahren gut zum Testen verschiedener Konstruktionsvarianten eignet, ohne dass die mit Stanzwerkzeugen verbundenen erheblichen Vorabinvestitionen anfallen. Außerdem lassen sich damit komplexe Geometrien ohne die beim Stanzen auftretenden Grate herstellen. Welches Verfahren am besten geeignet ist, hängt vom Material, der Dicke, der Geometrie, den Toleranzen und dem geplanten Produktionsvolumen des Bauteils ab.
- Kann das chemische Ätzen für die Großserienfertigung eingesetzt werden? Ja . Das chemische Ätzen kann sowohl die Prototypenentwicklung als auch die Großserienfertigung mit denselben Werkzeugen und Verfahren unterstützen. Sofern das Bauteil weiterhin die geforderten Spezifikationen erfüllt, erfordert eine Steigerung des Produktionsvolumens nicht automatisch eine erneute Validierung aufgrund eines Werkzeugwechsels. Die Eignung hängt von der Konstruktion des Bauteils und den Anwendungsanforderungen ab.
Whitepaper zum chemischen Ätzen
Erfahren Sie, wie das chemische Ätzen die Grenzen herkömmlicher Blechbearbeitungstechnologien überwinden kann.
HerunterladenNeueste Artikel